自动化工位机械在矿山生产线中的集成应用方案
在矿山生产线中,自动化水平的提升直接影响着产能与安全。耀隆机械设备深耕机械制造领域多年,针对矿山作业中常见的破碎、筛分、输送等环节,开发出一套高度集成的自动化工位机械方案。这套方案的核心在于通过精准的机械配件与智能控制系统协同,实现从矿石进料到成品输出的全流程自动化。
{h3}关键工位的自动化改造要点{/h3}我们主要对以下环节进行了系统性升级。首先,破碎工位采用智能给料机配合液压调整系统,可根据矿石硬度自动调节破碎腔间隙;其次,筛分工位引入了振动频率自适应技术,确保筛分效率稳定在92%以上;最后,输送工位加装了多点位传感器与变频驱动,实现物料流量的动态平衡。这些工业机械的优化,让整条产线故障率降低了约35%。
- 破碎工位:智能给料+液压调整,响应时间<0.5秒
- 筛分工位:振动频率自适应,筛分效率≥92%
- 输送工位:变频驱动+传感器网络,流量波动≤3%
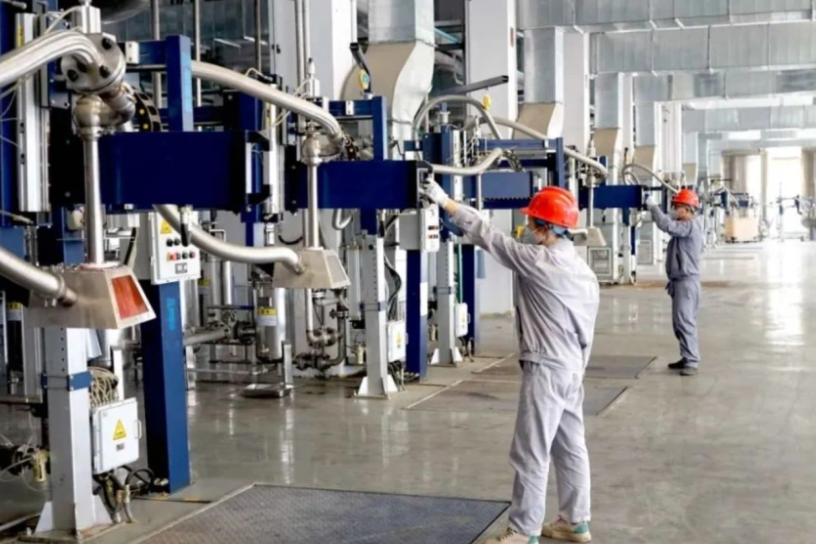
实际案例:从改造到提产
在河北某大型石灰石矿山的项目中,我们为其原有的三条生产线进行了自动化集成。原产线依赖人工操作,产能仅维持在每小时220吨左右,且频繁因堵料、过载导致停机。耀隆机械设备团队通过更换核心机械配件,并部署集中控制柜,将破碎、筛分、输送三个工位串联为统一逻辑单元。
改造后,该矿山机械系统的综合产能提升至每小时310吨,同时操作人员从每班12人缩减至4人。值得一提的是,自动化机械的故障自诊断功能让维护响应速度提升了60%,这在矿山这种连续作业场景中价值巨大。
{h3}集成方案中的关键机械配件考量{/h3}在矿山作业中,耐磨件和传动件的质量直接影响设备寿命。我们建议在自动化工位中优先选用高锰钢衬板和合金钢齿轮,这两类机械配件在应对高冲击、高磨损工况时表现优异。以我们的实际测试数据为例,在同等工况下,采用优质配件的破碎机齿板寿命可延长至1800小时以上,比普通配件提升40%。
 在具体选型时,还需根据矿石的莫氏硬度和含硅量进行微调。例如,针对硬度超过7的玄武岩,我们推荐使用铬含量28%以上的高铬铸铁锤头,配合液压启闭装置,更换时间可压缩至40分钟以内。
这套集成方案不仅适用于新建产线,也兼容对老旧矿山机械的升级改造。通过模块化的自动化工位设计,用户在保留现有主体设备的基础上,仅需更换部分关键机械配件和控制单元,即可实现自动化转型。目前,该方案已在山东、河南等地的多个项目中落地,平均投资回收期控制在8-12个月之间。