工业机械核心部件质量管控要点与生产工艺优化方法
在工业机械领域,核心部件的质量直接决定了设备的寿命与作业效率。作为深耕这一领域的从业者,淄博耀隆机械设备有限公司在多年实践中发现,许多故障根源并非设计缺陷,而是制造与管控环节的疏漏。今天,我们结合对矿山机械与自动化机械的长期研究,聊聊质量管控的要点与工艺优化的具体路径。
一、核心部件质量管控的三大关键节点
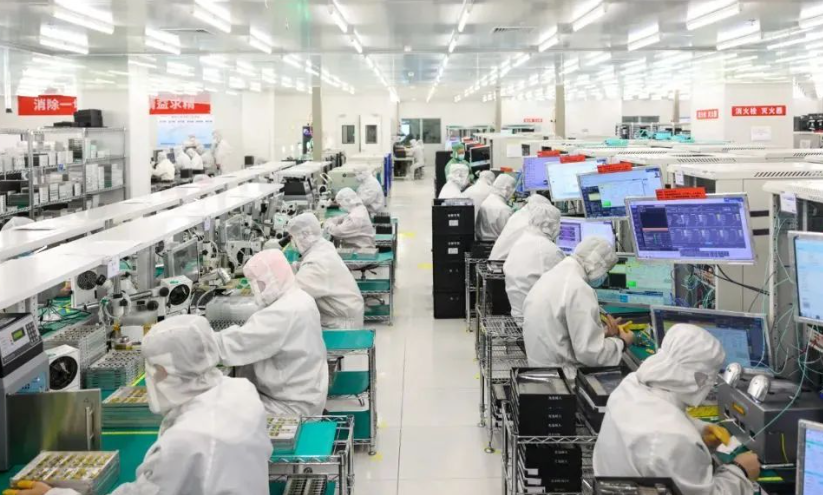
首先,原材料入场检验是首道防线。以机械配件常用的合金钢为例,我们严格执行光谱分析仪检测,确保碳含量波动控制在0.02%以内——这直接决定了后续热处理后的硬度均匀性。其次,加工过程中的尺寸公差管控至关重要。对于矿山机械的传动轴类部件,我们要求圆度误差不超过0.005mm,这相当于头发丝直径的1/20。最后是装配阶段的清洁度控制:在自动化机械的液压系统中,哪怕混入0.1mm的金属屑,也可能导致阀芯卡死,因此我们采用超声波清洗+高压气枪双重工艺。
二、生产工艺优化:从数据中找答案
提升良品率不能只靠经验,必须用数据说话。以耀隆机械设备的一条典型生产线为例,我们对比了传统工艺与优化后的差异:
- 传统车削工艺:主轴转速800r/min,进给量0.3mm/r,表面粗糙度Ra3.2μm,刀具寿命4小时,良品率92%。
- 优化后工艺:采用恒温冷却+涂层刀具,主轴转速提升至1200r/min,进给量降至0.18mm/r,表面粗糙度达到Ra1.6μm,刀具寿命延长至8小时,良品率提升至97.5%。
这一组对比清晰说明:通过调整切削参数和冷却方式,不仅改善了机械制造中的表面质量,还降低了单位成本。对于矿山机械这类高负载设备,表面粗糙度的改善能直接减少摩擦损耗,延长部件寿命约30%。
实操方法:如何落地这些优化?
具体执行时,我们建议分三步走:第一,建立工艺参数数据库,收集不同材料、不同设备下的最佳参数组合;第二,引入在线检测系统,实时反馈尺寸与表面质量数据;第三,对操作人员进行专项培训,确保他们理解参数调整背后的物理原理而非机械执行。例如,在加工自动化机械的精密导轨时,我们要求操作员根据毛坯余量自动微调进给速度,这比固定程序更灵活。
值得一提的是,机械配件的热处理工艺往往被忽视。以40Cr材质的齿轮为例,若淬火温度从850℃提升至870℃,硬度可从HRC45提高到HRC52,但变形风险也增大。我们通过分级淬火+深冷处理的复合工艺,成功将变形量控制在0.02mm以内,同时保持硬度均匀性。这一优化在自动化机械的传动系统中效果显著,故障率下降约25%。
在当前工业机械竞争激烈的环境下,质量管控与工艺优化不是一次性投入,而是持续迭代的过程。淄博耀隆机械设备有限公司始终相信:每一个螺栓的扭矩、每一道焊缝的深度、每一次热处理的温度曲线,都决定了设备最终的可靠性。只有将细节做到极致,才能在矿山机械、自动化机械等细分领域建立真正的技术壁垒。