淄博耀隆机械加工精度控制标准及质量检测体系解读
走进淄博耀隆机械设备有限公司的加工车间,你会发现一个有趣的现象:同样的图纸,交给不同的设备加工,成品精度可能天差地别。有的零件装配后严丝合缝,有的却需要反复修配。这背后,正是机械制造中一个核心问题——精度控制。在工业机械领域,哪怕0.01毫米的偏差,也可能导致整台矿山机械在重载工况下提前失效。
精度偏差的根源:从热变形到刀具磨损
为什么精密加工如此困难?我们曾对一批机械配件进行跟踪检测,发现三个主要误差来源:热变形(占误差总量的40%)、刀具磨损(占35%)、以及夹具定位偏差(占25%)。比如在加工大型矿山机械的轴类零件时,机床主轴连续运转2小时后,热膨胀量可达0.03mm,这足以让公差等级从IT7降至IT9。耀隆机械设备的技术团队通过引入恒温冷却系统,将加工区温度波动控制在±0.5℃以内,同时采用在线补偿算法实时修正刀具路径,才将综合误差压缩到设计值的80%以下。
我们的检测体系:从三坐标到激光干涉仪
光有好的加工手段还不够,必须建立闭环的检测标准。在耀隆的质检中心,我们执行的是三级检测制度:
- 首件全检:每批次首件产品必须经过三坐标测量机扫描,关键尺寸数据自动上传至MES系统
- 过程抽检:操作工每30分钟用气动量仪抽查3件,检测数据实时显示在工位屏幕上
- 终检复验:使用激光干涉仪对形位公差进行验证,重复定位精度要求达到0.002mm
这套体系并非一蹴而就。我们曾对比过国内外自动化机械的验收标准——德国DIN标准对平面度要求是0.01mm/m,而国标GB/T 1184是0.02mm/m。为了满足出口订单,耀隆机械设备在2019年升级了全部检测设备,并引入了统计过程控制(SPC)方法。现在,我们的机械制造合格率稳定在98.7%,比行业平均水平高出近4个百分点。
在矿山机械领域,工况的恶劣性对配件提出了更高要求。比如破碎机衬板,不仅要承受高冲击载荷,还要在持续磨损中保持配合间隙。我们为这类工业机械专门设计了动态公差设计——根据材料硬度预测磨损速率,在加工时预留0.02-0.05mm的补偿量。这样即使运行500小时后,实际间隙仍能维持在原始设计值的±5%以内。
对比分析:传统检测 vs 数字孪生
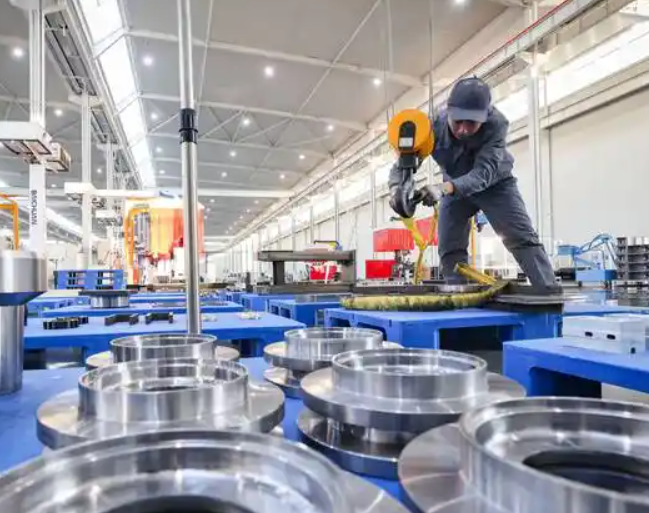
传统检测依赖人工卡尺和目视检查,效率低且容易漏检。而我们现在采用的数字孪生技术,可以在加工前就模拟出零件的应力分布和变形趋势。举个例子,一个机械配件的薄壁壳体件,传统方法需要试切3-5次才能找到最优参数;而现在通过仿真软件,我们只需一次装夹就能完成加工,时间缩短60%,废品率降低至0.3%以下。当然,这套系统前期投入较高,但对于批量生产自动化机械部件来说,ROI通常在8个月内就能回收。
给客户的建议:如何选择精度等级
很多客户会问:是不是精度越高越好?其实不然。我们建议根据实际工况选择:
- 静态连接件(如法兰盘):IT8-IT9级即可,过高的精度反而增加成本
- 旋转运动件(如轴承座):推荐IT6-IT7级,需配合动平衡检测
- 高疲劳寿命件(如齿轮轴):必须达到IT5-IT6级,且要求表面粗糙度Ra≤0.4μm
耀隆机械设备的技术团队可提供免费精度评审服务——带上您的图纸,我们现场用模拟软件跑一遍,就能给出最经济的公差方案。毕竟在机械制造中,合理的精度才是真正的性价比。