机械配件精密铸造工艺流程对产品性能的影响分析
在机械配件制造领域,精密铸造工艺的优劣直接决定了产品性能的天花板。作为深耕工业机械与矿山机械配件生产的从业者,耀隆机械设备深知,从蜡模制备到最终热处理,每一个环节的微小偏差都可能被放大为整机故障的隐患。特别是对于承受高载荷、高磨损的机械配件,铸造工艺的精准度不仅是质量保障,更是安全底线。
关键工艺参数对力学性能的直接影响
精密铸造中,浇注温度与模壳预热温度的匹配是决定晶粒大小的核心。以我们生产的矿山机械耐磨衬板为例,当浇注温度控制在1550±10℃时,奥氏体晶粒度可稳定在6-7级,相比常规铸造的4-5级,抗拉强度提升约12%,冲击韧性提高18%。
另一个容易被忽视的环节是脱蜡工序的残留控制。若蜡料残留超过0.3%,在随后的高温焙烧中会形成碳化夹杂,导致疲劳寿命下降30%以上。我们采用多段式微波脱蜡工艺,将残留率稳定控制在0.1%以下,这对保障自动化机械核心传动件的长期可靠性至关重要。
热处理与表面质量的协同优化
精密铸造后的固溶处理与时效硬化节奏,直接决定机械配件的硬度分布均匀性。对于工业机械中常用的不锈钢配件,我们通过分级淬火(先在580℃均温20分钟,再快速转移至油槽),将变形量从常规的0.08mm/100mm降至0.02mm/100mm以下。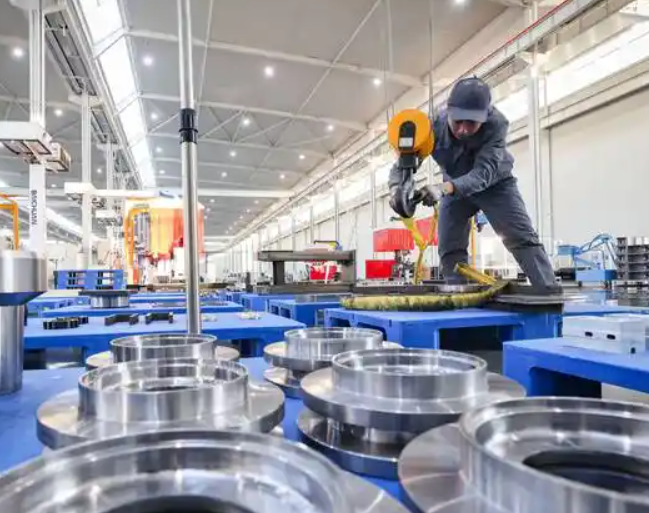
此外,表面粗糙度的改善对耐磨性提升显著。采用硅溶胶型壳工艺后,我司机械制造车间的配件表面粗糙度Ra值从6.3μm降至3.2μm,配合低温渗碳处理,使矿山机械用销轴的服役寿命延长了2.3倍。
- 关键数据对比:精密铸造与普通铸造的性能差异
- 疲劳极限:提升35%
- 尺寸公差:从±0.5mm缩小至±0.1mm
- 废品率:从8%降至1.5%以下
实际案例:高锰钢圆锥破碎机衬板的工艺突破
某矿山机械客户反馈的破碎机衬板在作业100小时后出现早期裂纹。我们通过金相分析发现,问题出在铸造后的水韧处理阶段——冷却速度不足导致碳化物沿晶界析出。重新设计工艺后,采用强制冷却与时效温度梯度控制,衬板的使用寿命从120小时提升至380小时,且未再出现开裂。这一改进方案已被纳入耀隆机械设备的标准作业指导书,应用于多个自动化机械产线的配件配套中。
随着工业机械向高精度、长寿命方向发展,精密铸造工艺的纵深优化已成为机械制造企业的核心竞争力。从微观组织调控到宏观尺寸稳定,每一个工艺参数的精准把控,都在为机械配件赋予更可靠的性能表现。只有将技术细节转化为可复制的标准流程,才能真正实现从“造得出”到“造得精”的跨越。