重型工业机械定制加工全流程详解及技术要点
在重型工业领域,机械设备的可靠性直接决定了生产线的效率与安全。淄博耀隆机械设备有限公司深耕行业多年,从毛坯到成品,每一步都需精准控制。今天,我们抛开笼统的概念,直接拆解一套完整的重型机械定制加工流程,聊聊那些真正决定成败的技术细节。
从图纸到毛坯:精准的工艺规划是核心
定制加工的第一步,并非直接上机床,而是进行工艺路线设计。以矿山机械的核心部件——破碎机主轴为例,毛坯通常采用40Cr或42CrMo锻件。锻造后必须进行正火处理,消除内应力、细化晶粒。如果忽略这一步,后续热处理极易产生裂纹。在实际操作中,我们会在毛坯上预留5-8mm的加工余量,并通过超声波探伤确保内部无气孔或夹渣。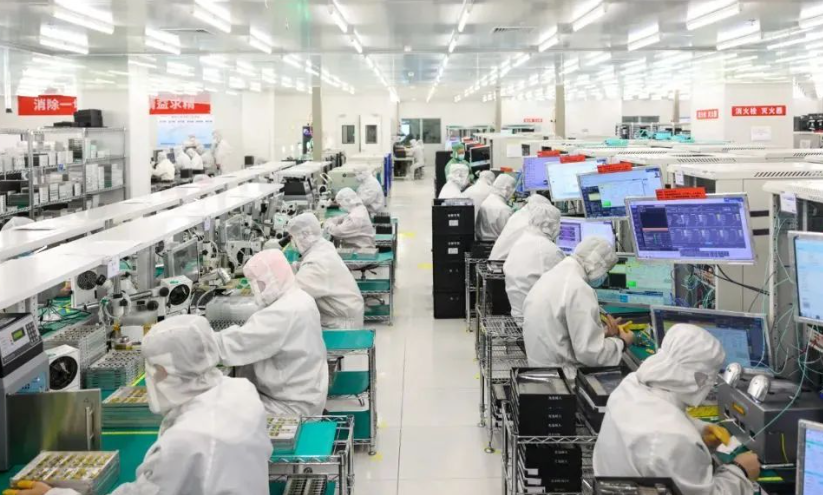
接下来是粗加工与半精加工。针对大型箱体类工件,我们采用龙门铣床进行多刀分层切削。这里有一个关键点:粗加工时要尽量去除大部分余量,但必须留出2-3mm等待人工时效处理。耀隆机械设备在加工矿用减速器壳体时,会严格控制切削深度在4-6mm之间,避免因切削热导致工件变形。时效处理通常需要48-72小时,自然释放应力,这是很多同行为了赶工期而省略的步骤。
核心环节:热处理与精密加工的协同
半精加工后,工件进入调质或渗碳淬火阶段。机械制造中,不同工况对硬度要求差异极大。例如,自动化机械中的导轨部件,需要表面硬度达到HRC58-62,且芯部保持韧性;而工业机械的普通底座,则只需要调质处理至HB220-250。数据处理显示,热处理后的工件变形量通常在0.1-0.3mm之间,这给后续的精密加工留出了挑战。
精密加工阶段,我们大量使用数控磨床和坐标镗床。以矿山机械的轴承室为例,其圆度公差需控制在0.01mm以内,表面粗糙度Ra0.8。实际操作中,磨削液的选择至关重要——使用水基切削液可减少热变形,但润滑性较差;而油基切削液则更适合高精度磨削。我们根据工件材质调整,对淬火钢件优先采用油基磨削液。
- 粗车阶段:切削速度控制在80-120m/min,进给量0.3-0.5mm/r
- 精车阶段:切削速度提升至150-200m/min,进给量降至0.05-0.1mm/r
- 磨削阶段:砂轮线速度35m/s,每次磨削深度0.005-0.01mm
数据对比:不同加工工艺的精度与成本
我们对比了两种常见工艺方案:方案A(常规车削+磨削)与方案B(高速铣削+研磨)。在加工一批机械配件时,方案A的尺寸公差可达IT6级(0.013mm),但单件耗时较长;方案B效率提升40%,但表面粗糙度略差,需额外增加一道珩磨工序。最终,耀隆机械设备根据客户对寿命和价格的要求,为矿山机械的耐磨衬板选择了方案A,为自动化机械的精密滑台选择了方案B。
此外,刀具选择直接影响加工效率。加工铸铁工件时,我们推荐采用硬质合金涂层刀具,线速度可达300m/min;而加工不锈钢工件,则需改用陶瓷刀具或CBN刀具,线速度需降至120-150m/min。错误的选择会导致刀具崩刃或工件表面烧伤,这是新手最易踩的坑。
最后,装配与调试是检验整个流程的终点。所有零部件在装配前必须进行去毛刺处理,并用压缩空气吹净铁屑。对于液压系统接口,我们采用O型圈密封,装配扭矩需严格遵循设计值(通常为80-120N·m)。一台完整的矿山机械破碎机,从图纸到出厂,需要经过至少5次尺寸复测和1次48小时试机。只有在这个阶段,才能验证前期所有加工参数是否合理。