工业机械定制加工项目实施方案及注意事项详解
在工业机械领域,定制加工绝非简单的“照图施工”,而是一场从材料选型到工艺验证的系统工程。尤其对于矿山机械和自动化机械这类高负荷设备,一个轴承位的公差偏差0.01毫米,就可能让整条产线停摆。今天,我们结合耀隆机械设备在机械制造领域积累的实战经验,拆解一套完整的定制加工项目实施方案。
一、从需求到图纸:方案落地的关键三步
第一步是工况参数确认。以矿山机械为例,必须明确物料硬度(如莫氏硬度7以上)、工作温度(是否超过80℃)、连续作业时长(如每天20小时)。例如,我们曾为某煤矿改造破碎机锤头,因未充分预估物料含硫量,导致初期选用的耐磨钢腐蚀速率超标30%。
第二步是工艺路线设计。针对自动化机械,我们通常采用“粗车-调质-精车-磨削”四步法,其中调质工序是消除内应力的核心。对于机械配件,若涉及深孔加工(长径比>10),必须预留0.5-1mm的铰削余量,否则极易产生锥度偏差。
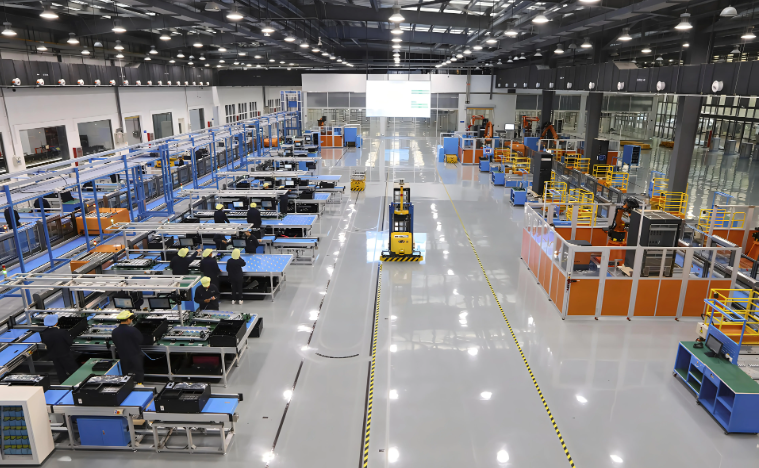
第三步是样件试制与数据闭环。我们会制作3-5件样件进行72小时连续负载测试,记录振动频率、温升曲线等12项关键指标。只有实测数据与理论设计值的偏差在5%以内,才批准批量投产。
二、必须规避的三大技术陷阱
- 材料代用风险:严禁用45#钢替代40Cr制作高强度螺栓。前者抗拉强度约600MPa,后者可达1000MPa,在矿山机械的冲击载荷下可能直接断裂。
- 热处理变形控制:对于长径比大于8的轴类机械配件,淬火前必须增加“预变形”余量。例如,直径80mm、长度1.2m的轴,淬火后弯曲量可达0.3mm,需预留0.5mm的反变形量。
- 配合公差链计算:在自动化机械的多轴联动系统中,每个滑动配合间隙(如H7/g6)的累积误差必须控制在0.05mm以内,否则会导致定位精度丢失。
三、常见问题与解决方案
Q:定制件与标准件装配时出现干涉怎么办? 首先检查基准面是否倒角(C0.5以上),其次使用红丹粉涂色法检查接触面积,若低于70%,需返修配合面。耀隆机械设备在机械制造中严格执行“先配钻后铰孔”的工艺,可将装配失误率降低至0.3%以下。
Q:如何避免加工应力导致的延迟开裂? 对于工业机械的焊接结构件,必须进行去应力退火(加热至550℃-600℃,保温2小时,随炉冷却至300℃后空冷)。我们曾测试,未处理件的疲劳寿命仅为处理件的45%。
最后需要强调的是,定制加工的本质是精度与成本的平衡。以矿山机械的齿板为例,选用高锰钢(ZGMn13-4)虽耐磨,但加工效率比普通碳钢低60%;而改用双金属复合铸造,可在保证寿命的同时将加工时间缩短35%。耀隆机械设备始终建议客户,在方案阶段就通过有限元分析(FEA)模拟受力分布,而非单纯依赖经验增厚材料——这才是现代机械制造的精髓。