高强钢机械加工工艺要点及质量管控方法探讨
高强钢的机械加工,一直是制造业中的难题。特别是当屈服强度超过700MPa时,传统工艺参数往往失效,刀具磨损率成倍增加,加工表面完整性也难以保证。这不仅影响生产效率,更直接关系到产品服役寿命——尤其是在矿山机械领域,一个微小的加工缺陷,都可能导致井下设备在重载工况下突发断裂。
当前行业现状是:不少企业仍依赖经验调参,缺乏系统性的工艺设计。耀隆机械设备在长期服务工业机械与矿山机械客户的过程中发现,真正制约高强钢加工质量的核心,在于对“切削热-相变-残余应力”三角关系的把控。举个具体数据:当切削温度超过材料回火温度(如30CrMnSiA的550℃回火线),表层马氏体分解,硬度下降15-20%,直接导致疲劳寿命骤降。
核心技术:从刀具选型到冷却策略
针对上述痛点,我们总结出三条关键工艺路径:
- 刀具材料必须升级:推荐使用CBN(立方氮化硼)或涂层硬质合金。实验表明,TiAlN涂层刀具在加工调质态高强钢时,后刀面磨损量比无涂层刀具降低40%。
- 切削参数需“低恒温”设计:线速度控制在80-120 m/min,进给量0.15-0.25 mm/r。务必将切削区温度稳定在400℃以下,避免热致相变。
- 冷却液需要“高压+内冷”:常规浇注式冷却在高强钢加工中往往无效。采用8-12MPa高压冷却,通过刀片内冷孔直达切削区,可降低温度80-100℃,同时辅助断屑。
选型指南:根据工况匹配工艺
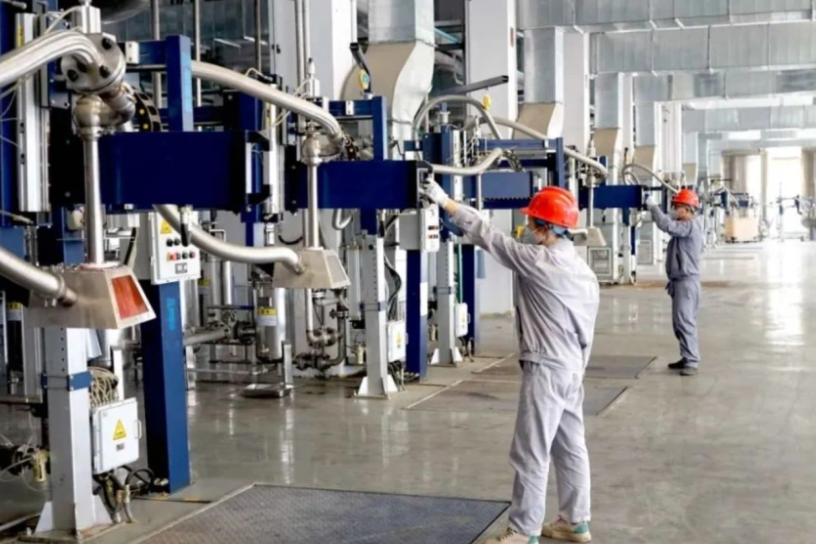
不同牌号的高强钢,加工策略差异巨大。例如,加工矿山机械常用的耐磨钢NM400时,因其含碳量高、淬硬倾向大,必须采用顺铣工艺,且每齿进给量不宜超过0.12mm。而加工机械配件中常见的30CrMoA,则可适当放宽参数,重点监控的是切削液的pH值,防止氢脆。
在自动化产线中,耀隆机械设备建议集成在线振动监测系统。当主轴负载波动超过15%时,立即预警调整进给。这对于批量生产的机械制造企业而言,能将废品率从常规的3-5%压缩至0.8%以下。
对于自动化机械的加工单元,我们更推荐采用“粗车+半精车+超声波滚压”的三步法。粗车去除90%余量(留0.5mm余量),半精车保证尺寸,最后通过超声波滚压将表面残余压应力提升至-600~-800MPa,这能使工件的疲劳极限提升30%以上。
展望应用前景,随着工程机械轻量化需求加剧,高强钢在矿山机械结构件中的占比将以每年5-8%的速度递增。谁能率先掌握高强钢的高效精密加工技术,谁就能在工业机械的存量市场中占据主动。这不是选择题,而是生存题。