淄博耀隆矿山机械设备定制加工工艺及其质量控制要点解析
矿山设备在重载、高粉尘、强冲击的工况下运行,磨损与疲劳失效是常态。很多用户发现,即便采购了所谓“标准件”,安装后仍会出现配合间隙过大、密封失效甚至断裂等问题。根源往往不在材料本身,而在于加工工艺与现场工况的匹配度不足——这是行业里长期被忽视的隐性成本。
定制加工为何成为矿山机械的“刚需”?
以破碎机衬板为例,不同矿山的进料粒度、硬度系数(普氏硬度f值)差异极大。通用件只能覆盖中等工况,遇到高硅矿石或冻土层,寿命可能骤降40%以上。淄博耀隆机械设备有限公司在承接矿山机械定制时,会先对物料特性、冲击角度、安装预紧力做三维仿真分析,再确定热处理工艺路线。比如高锰钢衬板,我们采用“水韧处理+弥散强化”双段工艺,使奥氏体晶粒度稳定在6-8级,硬度均匀性偏差控制在±2HRC以内——这直接决定了抗冲击磨损的持久性。
从下料到成品:关键工序的质量闭环
在机械制造环节,我们严格把控三个节点:粗加工后的超声波探伤(剔除内部微裂纹)、半精加工后的去应力退火(消除切削残余应力)、精加工后的三坐标检测(关键尺寸CPK值≥1.33)。对于大型齿轮轴类配件,还增加齿面高频淬火后的磁粉探伤,确保硬化层深度达到0.8-1.2mm且无软带。
具体到流程,以一套定制托辊为例:
- 下料前对圆钢进行光谱分析,确认化学成分符合20CrMo标准;
- 数控车削时留0.3mm精车余量,粗车后自然时效48小时;
- 精磨工序采用CBN砂轮,保证粗糙度Ra≤0.4μm,圆度误差≤0.005mm;
- 装配前逐件测量轴承位直径,分组选配,保证过盈量在0.02-0.04mm区间。
相比之下,市面上部分作坊式加工厂为压缩成本,省略时效处理或采用普通车床代替磨床,导致机械配件尺寸分散度大。我们曾对某矿场退回的“低价托辊”进行检测,发现其轴承位圆度误差高达0.03mm,运行不到200小时即出现异响。而耀隆出品的同类产品,在同等载荷下连续运行6000小时,温升仍低于环境温度15℃。这正是工艺纪律带来的差异。
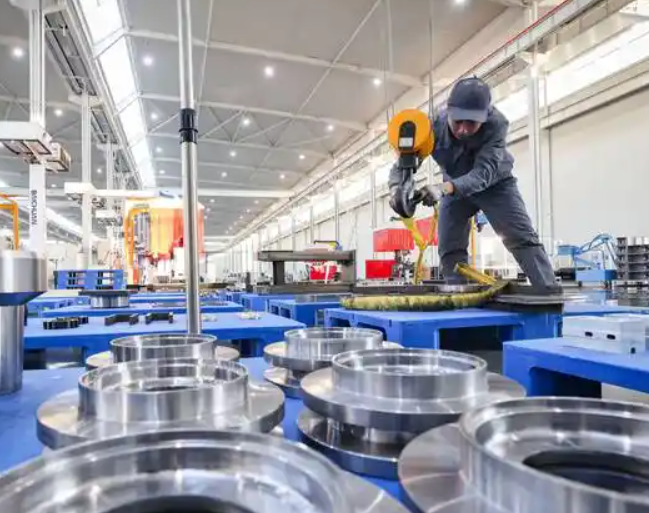
自动化与柔性线的平衡:效率不牺牲品质
很多企业以为自动化就是“机器换人”,但自动化机械在矿机加工中需要灵活配置。我们采用“数控车铣复合中心+在线测量反馈”模式,刀具磨损补偿精度可达0.002mm,同时保留关键工序的人工抽检——因为矿机工件往往非对称、偏心,纯自动上下料反而易损伤表面。这条柔性线让单件小批量订单的换型时间从4小时压缩到45分钟,良品率却稳定在98.7%以上。
若您的设备正面临频繁停机、配件寿命短的问题,建议优先梳理失效部位的金相组织。与其盲目更换高价进口件,不如与我们沟通工况数据——耀隆机械设备提供免费失效分析,并根据磨损曲线调整材料配方与热处理参数。毕竟,适合的才是高效的。